


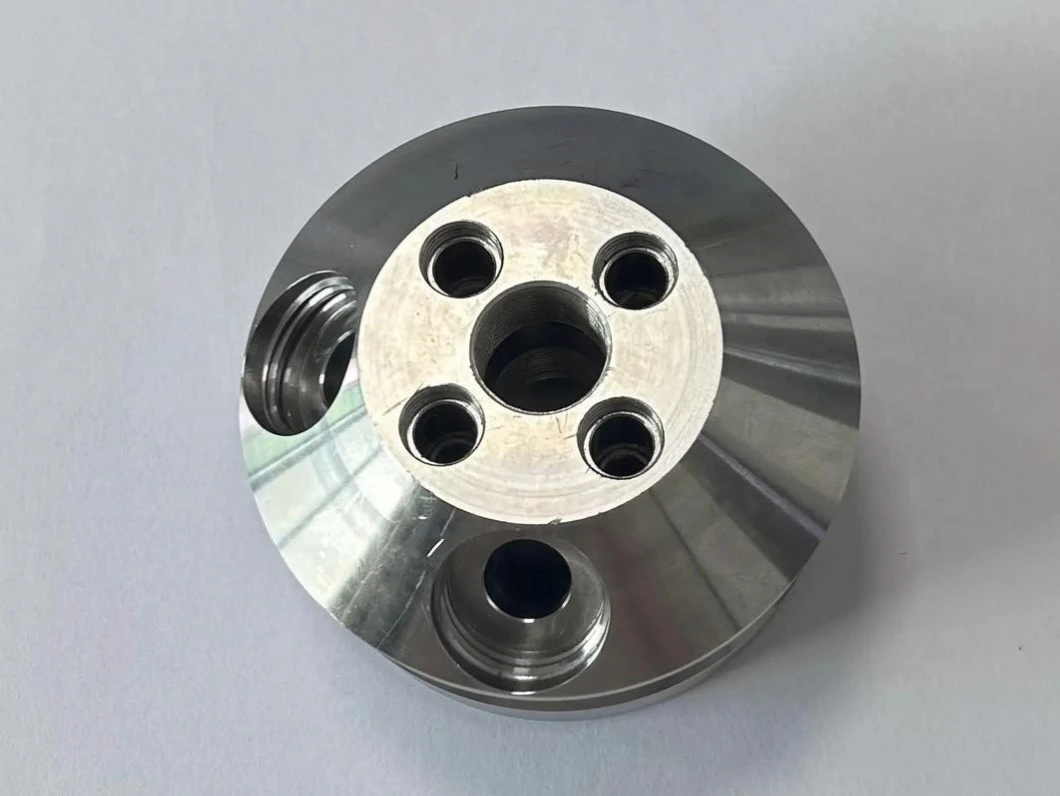
Het boren van titaniumlegeringen wordt altijd beschouwd als een moeilijk probleem op het gebied van mechanische verwerking. De hoge sterkte, de slechte thermische geleidbaarheid en de sterke chemische activiteit maken het boorproces gevoelig voor problemen zoals gereedschapsslijtage, problemen bij het verwijderen van spanen en slechte kwaliteit van de gatwand. Door langdurige praktijk- hebben we een reeks effectieve verwerkingsschema's ontwikkeld, waarmee we systematisch de efficiëntie en opbrengst van het boren verbeteren.

Gereedschapsselectie en structurele optimalisatie
De boor is de sleutel tot het succes of falen van het boren. Gezien de eigenschappen van een titaniumlegering geven we er de voorkeur aan om hardmetalen boren te gebruiken, die een hogere hardheid en slijtvastheid hebben dan gewoon snel-snelheidsstaal, en geschikter zijn voor stabiel snijden gedurende een lange periode. In het geometrische ontwerp van de boor is gebruik gemaakt van een gecombineerde dubbele tophoekstructuur van 118 graden en 90 graden. Hierdoor worden de spanen niet alleen effectief gesneden, maar worden de spanen ook soepel naar buiten geleid, waardoor het risico op vastlopen en breken van de boor aanzienlijk wordt verminderd.
Snijparameters en koelstrategieën
Titaniumlegeringen zijn gevoelig voor binding met de snijgereedschappen onder hoge temperatuur en hoge druk, wat resulteert in snelle gereedschapsstoringen. Daarom hanteren we een strategie voor geforceerde invoer op lage- snelheid, waarbij we de snelheid van de snijlijn strikt controleren om lokale oververhitting te voorkomen. Tegelijkertijd wordt er continu een voldoende hoeveelheid hogedrukkoelmiddel in het snijgebied geïnjecteerd, wat niet alleen de temperatuur verlaagt, maar ook helpt bij het wegspoelen van de spanen, waardoor gereedschapslijtage effectief wordt vertraagd en de rondheid en positionele nauwkeurigheid van de gatdiameter worden gegarandeerd.
Controle van de spaanafvoer en procesbewaking
Slechte spaanverwijdering is een van de belangrijkste oorzaken van boorbreuk. Tijdens de verwerking is het noodzakelijk om de chipvorm voortdurend te controleren. Als er sprake is van verstopte spaan of geblokkeerde spaanverwijdering, moet de boor op tijd worden teruggetrokken voor reiniging. Bij het verwerken van door- gaten moet speciale aandacht worden besteed aan het terugtrekken van de boor om spanen te verwijderen voordat er door wordt geboord. Het gebruik van een hoge voedingssnelheid tijdens het laatste gatbreekproces kan een gladdere gatwand bereiken en de uitgangsbramen verminderen.
Gerichte opspanning en gereedschapsconfiguratie
Het werkstuk moet stevig worden bevestigd met een stevige steun om afwijkingen als gevolg van boortrillingen te voorkomen. Voor dikke werkstukken moeten zware- korte machineboren worden gekozen; voor het bewerken van diepe gaten moeten oliegevoede -boren of een progressief boorsysteem bestaande uit korte boren worden gebruikt om een soepele spaanafvoer te garanderen. Als er na het boren getapt moet worden, moet de kwaliteit van het bodemgat worden gewaarborgd; anders is de kraan gevoelig voor breuk.
Preventief onderhoud en continue verbetering
Zorg tijdens het hele proces voor voldoende koelvloeistof en reinig regelmatig de spaanophoping in het snijgebied om secundair snijden te voorkomen. Controleer voor en na elke bewerking de slijtage van de boor en vervang of slijp deze tijdig. Door de bovenstaande systematische maatregelen hebben we het eenmalige kwalificatiepercentage voor het boren van titaniumlegeringen aanzienlijk verhoogd en de standtijd van het gereedschap met meer dan 30% verlengd.
Met de introductie van nieuwe technologieën zoals coatingtechnieken, micro-smering en intelligente monitoring zal het boren van titaniumlegeringen beter controleerbaar en efficiënter worden. Ook dit belangrijke proces blijven we optimaliseren en naar een hoger niveau tillen.